プレス金型の設計・製作から自動車関連部品の製造までを手がける株式会社望月プレス工業所。品質保証部は「不良品を社外に流出させない」ための検査を担っています。しかし、従来使用していた工具顕微鏡では、測定に課題がありました。そこで三次元測定器「Micro-Vu(以下、マイクロ・ビュー)」を導入してその課題を解決しました。
株式会社望月プレス工業所 品質保証部 品質保証課 YY 様
望月プレス工業所は自社にて金型の設計・製作から自動車用ターミナルなどのプレス製造までを手がけています。会社の強みについて、品質保証部のYY様は次のように語ります。
「不良品が社外に流出しないよう、金型のメンテナンスや製品の検査をこまめに行っていることです」(YY様、以下同様)
その品質第一の姿勢を支えているのが、品質保証部による寸法検査です。生産開始前の「初物(はつもの)検査」では、プレス機で試し打ちした製品を検査基準書に沿って検査します。幅や溝の深さ、穴のピッチ、曲げの高さや角度などが公差に収まっているか、打痕や傷がないかを確認し、問題がなければ生産開始を許可します。
生産終了後の「終物(おわりもの)検査」では、最後のロットのサンプルを初物と同様に検査し、出荷できるかを見極めます。
従来はノギスやマイクロメーター、工具顕微鏡などで測定しており、課題は4つありました。
1つ目は測定者による結果のばらつきです。測定箇所は決まっていますが、工具顕微鏡ではその通りに測定しにくい状況でした。
「工具顕微鏡では拡大した輪郭線の凹凸が見えるため、どの部分を基準にすればよいか分かりづらく、検査基準書を用いても統一が難しかったのです」
2つ目は、形状によっては測定に時間がかかることです。
「穴どうしのピッチは、まず工具顕微鏡で基準線を決め、一方の穴の縁から縁まで(直径)を測り、その値を半分にして中心をゼロ点とします。そこからもう一方の穴の中心までの距離を求めていました。かなり時間がかかるうえ、穴の縁のバリによって、直径を測る際の基準点が人によって異なることもありました」
3つ目は、記録と管理の手間です。手作業では転記ミスの可能性があり、過去データとの比較にも手間がかかっていました。初物検査で寸法が公差外になると過去の事例を確認しますが、以前は外れ量の計算も必要でした。
4つ目は、合格にすべきか判断が難しいケースです。ある製品はタブ(平板状の差し込み部分)が多く、隙間の幅を一か所ずつ測る必要がありました。工具顕微鏡では光の当て方によって輪郭線が二重に見えることがあり、合否の判断が難しかったといいます。
品質保証部は測定器メーカーのホームページやカタログ、展示会などで幅広く情報を集めました。その中で米国製のマイクロ・ビューを知り、日本の代理店であるイースタン電子工業にホームページから問い合わせました。担当者から製品説明を受け、自社で使っている部品でデモ測定を実施。従来の方法との違いを確認したうえで導入を検討しました。
導入前の期待は次の通りです。
中でも特に期待したのが、測定精度の向上、測定時間の短縮、測定作業の標準化の3点です。
「導入の決め手はデモ測定で得た実感でした。従来なら複数の測定器を使っていた製品をマイクロ・ビューだけで効率よく測定できたのです。さらに画像で測定箇所を確認できるため、輪郭線が二重に見えることもなく、測定位置を明確にしやすい点も良かったです」
出力データの見やすさにもこだわりました。出力されるExcelファイルには測定結果の横に公差と基準寸法が表示され、公差から外れていても計算せずに外れ量が分かります。
また、従来の工具顕微鏡は使い方を教えるのに時間がかかっており、教育面の負担軽減も期待していました。
「マイクロ・ビューなら製品を正しくセットして測定プログラムを選び、ピントを合わせれば誰でも同じように測定できます」
望月プレス工業所は稼働前に工具顕微鏡や手動で検査していた製品のうち、自動測定のほうが効率的なものを対象に選びました。その後、イースタン電子工業による操作教育を受け、同じ製品を従来の方法とマイクロ・ビューで測って値にずれがないことを確かめたうえで本格運用に移りました。
運用面では品質保証部が品番(品種)ごとに測定プログラムを作成して条件を設定し、製品の置き方やスタート位置をExcelファイルにまとめて標準化しています。
一方、「穴が一つ空いているだけ」といった単純な形状の製品は、従来通りノギスなどで計測しています。
導入効果は製品によって異なりますが、従来10分以上かかっていた測定が数分で済むようになったものもあります。特に細かい箇所を数多く測る複雑な形状の製品の方が得られる効果が大きいといいます。
測定時間の短縮により、初物検査と終物検査の流れがスムーズになりました。特に初物検査では、製造部のオペレーターを以前ほど待たせずに「生産開始」の許可を出せるようになったといいます。加えて、測定結果をデータとして管理できるため転記が不要になり、過去データとの比較もしやすくなりました。
また、測定のための加工が不要になりました。
「Rのある形状を測定するとき、導入前は製品をカットして断面が見えるようにする必要がありました。マイクロ・ビューでは上から(Z軸方向から)レーザーで測定できるため、その手間もかかりません」
近年は生産途中の中間検査が必要な製品もあります。こうした測定や、プレス機に流す材料を替えた際(材料替え)の測定は製造部のオペレーターが担当しており、品質保証部と同じ品質・時間を維持できているといいます。
「現在、品質保証部と製造部の従業員が毎日マイクロ・ビューを使用しています。1日の使用回数は、品質保証部が初物検査と終物検査で合わせて10回程度、製造部が製造途中の検査と材料替えの検査で合わせて20回以上です」
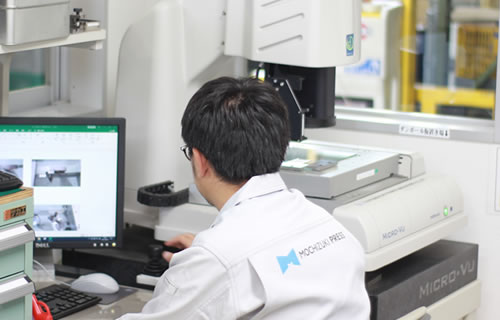
望月プレス工業所は2016年に1台目としてVertex 251-UCを第二工場に、2019年に2台目としてVertex 312-UCを第一工場に導入しました。
測定プログラムは1台目の環境を基準に作られており、2台目で同じプログラムを使用すると、画像が明るく見えすぎてしまいます。YY様は設置場所ごとの外光や照明の位置が影響していると考えており、対策を検討しています。
イースタン電子工業への期待を尋ねると、YY様は接触防止センサーを挙げました。
「以前、操作ミスでピント合わせの際に製品を接触させてしまうトラブルがありました。イースタン電子工業様に相談すると、診断データの取得方法が分かる資料を送ってくださり、解決できました。現在の対策は『接触させないように気を付けて使う』ことです。難しい要望かもしれませんが、接触防止のセンサーがあれば便利だと思います」
望月プレス工業所が目指すのは、誰でも、どんな製品でも、簡単に手早く測定できる環境です。不良品を社外に流出させないという品質第一の姿勢を、マイクロ・ビューによる測定の標準化がこれからも支えていきます。
| 会社名 | 株式会社望月プレス工業所 |
| 事業内容 | 順送りプレス金型設計・製作、プレス周辺機器設計・製作、電気・計器部品製造 |
| 本社所在地 | 静岡県袋井市広岡1359番地 |
| 設立 | 1961年6月(1893年創業) |
| 従業員数 | 72名(2026年10月現在) |
| Webサイト | https://www.mochipre.co.jp/ |
三次元測定機「マイクロ・ビュー」の
最新機種を含む全製品の仕様、オプション、ソフトウェアがすべてわかる